ਡਿਨਸੇਨ ਪਾਈਪਪਾਈਪਲਾਈਨ ਕਾਰੋਬਾਰ 'ਤੇ ਧਿਆਨ ਕੇਂਦਰਤ ਕਰਦਾ ਹੈ। ਅਮੀਰ ਤਜਰਬੇ ਅਤੇ ਉੱਨਤ ਤਕਨਾਲੋਜੀ ਦੇ ਨਾਲ, ਇਸਦੇ ਉਤਪਾਦਾਂ ਵਿੱਚ ਡਕਟਾਈਲ ਆਇਰਨ ਪਾਈਪ, ਕਾਸਟ ਆਇਰਨ ਪਾਈਪ (ਜਿਸਨੂੰ SML ਪਾਈਪ ਵੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈ), ਪਾਈਪ ਫਿਟਿੰਗ ਅਤੇ ਕਪਲਿੰਗ ਆਦਿ ਸ਼ਾਮਲ ਹਨ, ਜੋ ਕਿ ਬੁਨਿਆਦੀ ਢਾਂਚੇ, ਨਿਰਮਾਣ, ਪਾਣੀ ਸਪਲਾਈ, ਹੋਟਲ, ਹਵਾਈ ਅੱਡੇ ਅਤੇ ਊਰਜਾ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਇਹ ਬਹੁਤ ਸਾਰੇ ਵੱਡੇ ਪ੍ਰੋਜੈਕਟਾਂ ਲਈ ਇੱਕ ਭਰੋਸੇਯੋਗ ਪਾਈਪਲਾਈਨ ਹੱਲ ਪ੍ਰਦਾਤਾ ਹੈ।
ਪਾਈਪਲਾਈਨ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ
1.ਕੱਚੇ ਮਾਲ ਨੂੰ ਪਿਘਲਾਉਣਾ
ਪਾਈਪਾਂ ਅਤੇ ਫਿਟਿੰਗਾਂ ਦੇ ਉਤਪਾਦਨ ਲਈ ਕੱਚਾ ਮਾਲ ਪਿਗ ਆਇਰਨ।
ਸਹਾਇਕ ਉਪਕਰਣਾਂ ਲਈ ਨੰਬਰ 15 ਲੋਹੇ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਅਤੇ ਪਾਈਪਾਂ ਲਈ ਨੰਬਰ 20 ਲੋਹੇ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਹੇਠਾਂ ਦਿੱਤੀ ਤਸਵੀਰ ਇੱਕ ਬਿਜਲੀ ਦੀ ਭੱਠੀ ਹੈ, ਜੋ ਬਰੈੱਡ ਆਇਰਨ ਨੂੰ ਪਿਘਲੇ ਹੋਏ ਲੋਹੇ ਵਿੱਚ ਗਰਮ ਕਰਨ ਲਈ ਬਿਜਲੀ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ।
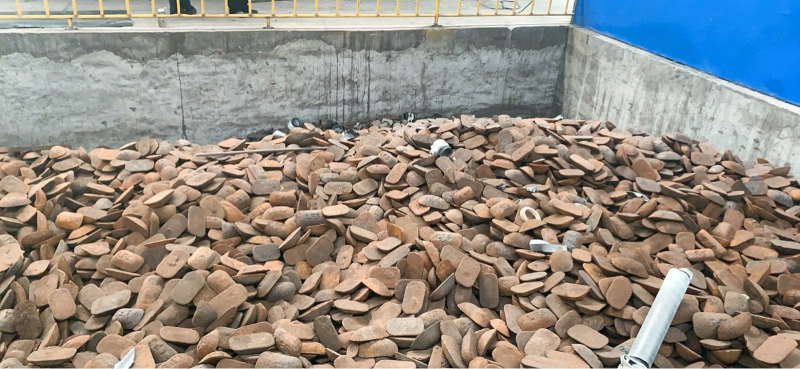
ਪਿਗ ਆਇਰਨ
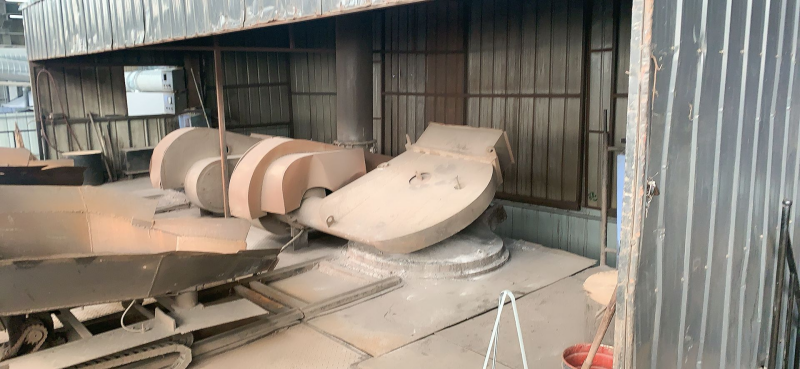
ਬਿਜਲੀ ਭੱਠੀ
2.ਸੈਂਟਰਿਫਿਊਗਲ ਕਾਸਟਿੰਗ
ਲੋੜ ਅਨੁਸਾਰ ਸੈਂਟਰਿਫਿਊਜ ਲਈ ਸੰਬੰਧਿਤ ਵਿਆਸ ਵਾਲੇ ਪਾਈਪ ਮੋਲਡ ਨੂੰ ਪਹਿਲਾਂ ਤੋਂ ਬਦਲ ਦਿਓ।
ਪਿਘਲੇ ਹੋਏ ਲੋਹੇ ਨੂੰ ਪ੍ਰਵਾਹ ਚੈਨਲ ਰਾਹੀਂ ਅੰਦਰੋਂ ਬਾਹਰ ਵੱਲ ਹਾਈ-ਸਪੀਡ ਰੋਟੇਟਿੰਗ ਸੈਂਟਰਿਫਿਊਜ ਮੋਲਡ ਵਿੱਚ ਟੀਕਾ ਲਗਾਇਆ ਜਾਂਦਾ ਹੈ।
ਪਿਘਲੇ ਹੋਏ ਲੋਹੇ ਦੀ ਮਾਤਰਾ ਕਾਸਟ ਪਾਈਪ ਦੇ ਵਿਆਸ ਦੇ ਅਨੁਸਾਰ ਗਿਣੀ ਜਾਂਦੀ ਹੈ।
ਪਾਈਪ ਬਣਨ ਅਤੇ ਠੰਢਾ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਇਸਨੂੰ ਪਾਈਪ ਮੋਲਡ ਵਿੱਚੋਂ ਬਾਹਰ ਕੱਢਿਆ ਜਾਵੇਗਾ, ਅਤੇ ਗੁਣਵੱਤਾ ਨਿਰੀਖਕ ਦਿੱਖ ਦੀ ਜਾਂਚ ਕਰੇਗਾ ਅਤੇ ਇਸਦਾ ਤੋਲ ਕਰੇਗਾ। ਯੋਗ ਵਿਅਕਤੀ ਫਾਲੋ-ਅੱਪ ਕੰਮ ਲਈ ਅੱਗੇ ਵਧਣਗੇ।
ਪਾਈਪ ਦਾ ਮੋਲਡ 3 ਮੀਟਰ ਤੋਂ ਵੱਡਾ ਹੈ, ਜੋ ਕਿ ਬਾਅਦ ਵਿੱਚ ਸਿਰ ਜਾਂ ਪੂਛ ਦੇ ਅਸਮਾਨ ਬਣੇ ਹਿੱਸਿਆਂ ਨੂੰ ਕੱਟਣ ਲਈ ਸੁਵਿਧਾਜਨਕ ਹੈ।
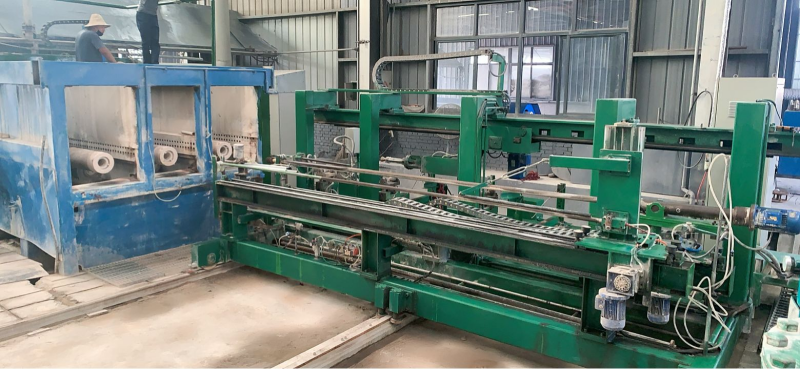
ਸੈਂਟਰਿਫਿਊਜ
3. ਪਾਈਪ ਕੱਟਣਾ, ਨਿਰੀਖਣ ਕਰਨਾ, ਅਤੇ ਪਾਲਿਸ਼ ਕਰਨਾ
ਯੋਗ ਪਾਈਪਾਂ ਦੀ ਚੋਣ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਕਾਮੇ ਪਾਈਪ ਦੀ ਪ੍ਰਭਾਵੀ ਲੰਬਾਈ 3 ਮੀਟਰ ਰੱਖਣ ਲਈ ਸਿਰ ਅਤੇ ਪੂਛ 'ਤੇ ਅਸਮਾਨ ਰੂਪ ਵਿੱਚ ਬਣੇ ਹਿੱਸਿਆਂ ਨੂੰ ਕੱਟ ਦੇਣਗੇ।
ਕਟਿੰਗ ਪੂਰੀ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਦੁਬਾਰਾ ਪਿਘਲਣ ਲਈ ਅਸਮਾਨ ਕੰਧ ਮੋਟਾਈ ਅਤੇ ਅੰਡਾਕਾਰ ਵਿਕਾਰ ਵਾਲੇ ਪਾਈਪਾਂ ਦੀ ਚੋਣ ਕਰਨ ਲਈ ਇੱਕ ਹੋਰ ਨਿਰੀਖਣ ਕੀਤਾ ਜਾਵੇਗਾ।
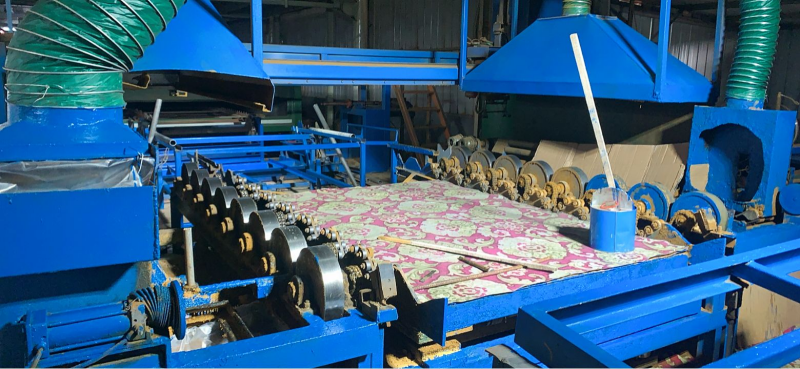
ਪਾਲਿਸ਼ ਕਰਨ ਲਈ ਪਾਈਪ ਦੇ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਦੋਵੇਂ ਪਾਸੇ ਪਾਲਿਸ਼ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਨਿਰਵਿਘਨ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਪੇਂਟਿੰਗ ਲਈ ਸੁਵਿਧਾਜਨਕ ਹੋਣ।
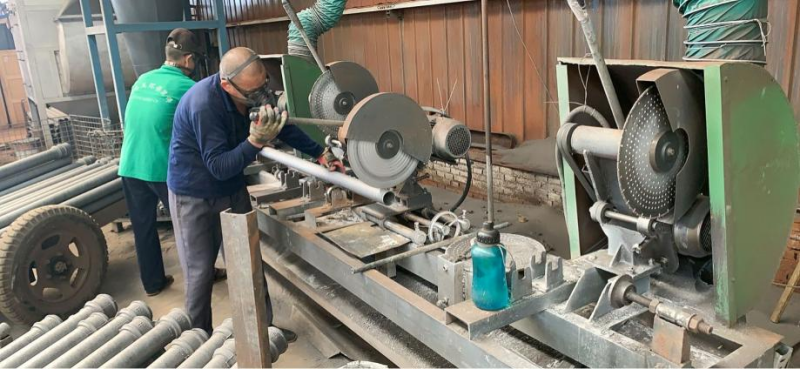
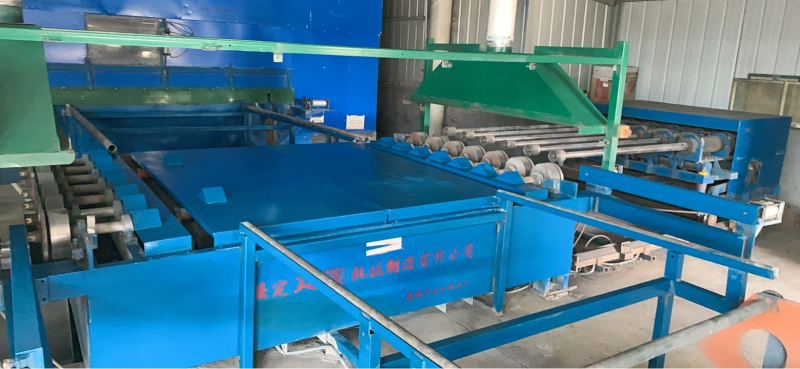
ਪੀਹਣ ਵਾਲੀ ਮਸ਼ੀਨ
4. ਅੰਦਰੂਨੀ ਅਤੇ ਬਾਹਰੀ ਛਿੜਕਾਅ
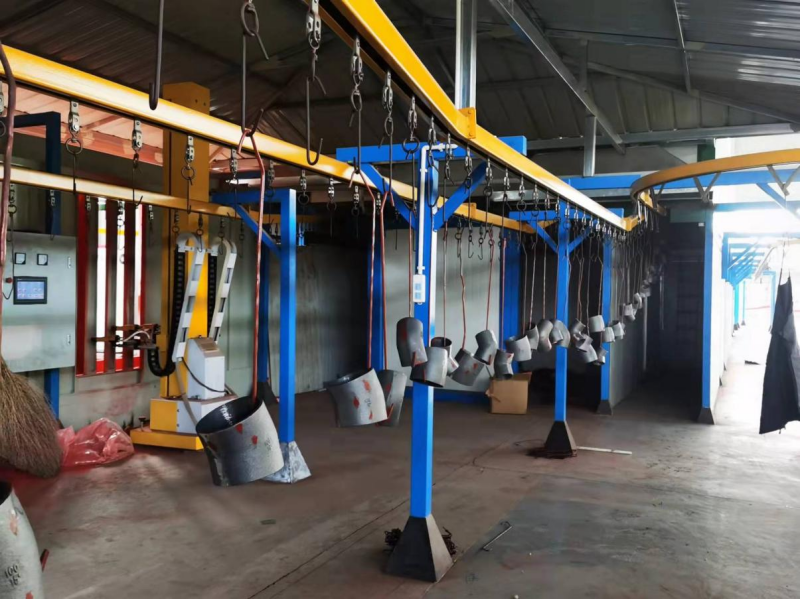
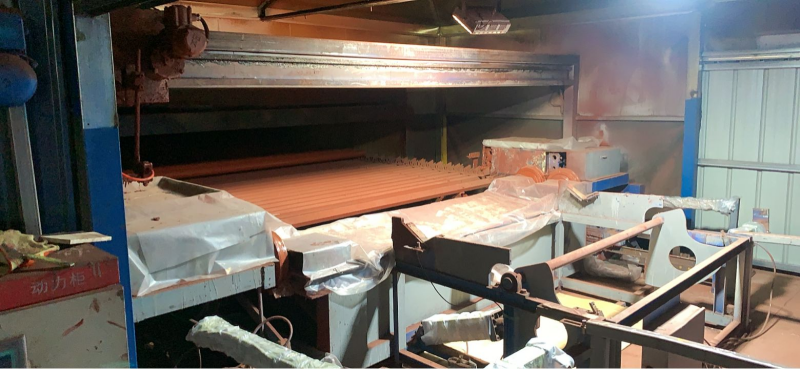
ਪਾਲਿਸ਼ ਕੀਤੀ ਪਾਈਪ ਦੀ ਅੰਦਰਲੀ ਕੰਧ ਨੂੰ ਖਾਸ ਤੌਰ 'ਤੇ ਨਿਰਵਿਘਨ ਅਤੇ ਸਾਫ਼ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ। ਸੁੱਕਣ ਅਤੇ ਗਰਮ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਅੰਦਰਲੀ ਕੰਧ ਨੂੰ ਐਂਟੀ-ਕੋਰੋਜ਼ਨ ਨਾਲ ਇਲਾਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਯਾਨੀ ਕਿ ਪੀਲੇ ਈਪੌਕਸੀ ਪੇਂਟ ਨਾਲ ਸਪਰੇਅ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
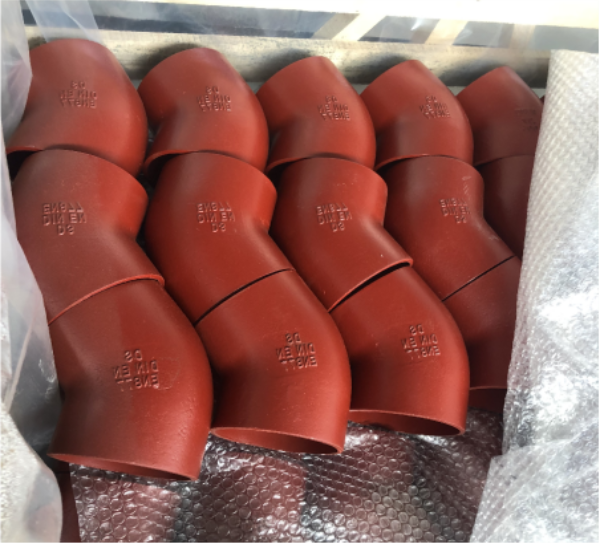
ਇਹੀ ਕਾਰਵਾਈ ਬਾਹਰੋਂ ਵੀ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਲਾਲ-ਭੂਰੇ ਈਪੌਕਸੀ ਪੇਂਟ ਨਾਲ ਛਿੜਕਿਆ ਜਾਂਦਾ ਹੈ।
ਫੈਕਟਰੀ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਉਤਪਾਦਾਂ ਦੇ ਇੱਕ ਸਮੂਹ ਦਾ ਨਮੂਨਾ ਅਤੇ ਸਪਾਟ ਚੈੱਕ ਕਰੇਗੀ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਉਤਪਾਦ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ EN877 ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀਆਂ ਹਨ।
5. ਸੁਕਾਉਣਾ, ਛਾਂਟਣਾ, ਛਿੜਕਾਅ ਕਰਨਾ, ਪੈਕਿੰਗ ਕਰਨਾ
ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਪੇਂਟ ਛਿੜਕਣ ਤੋਂ ਬਾਅਦ, ਪੇਂਟ ਦੇ ਚਿਪਕਣ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਪਾਈਪ ਨੂੰ ਸੁੱਕਾ ਦਿੱਤਾ ਜਾਵੇਗਾ।
ਸੁੱਕਣ ਤੋਂ ਬਾਅਦ, ਕਾਮੇ ਪਾਈਪ 'ਤੇ ਪੇਂਟ ਦੀ ਮੁਰੰਮਤ ਕਰਨਗੇ, ਖਾਸ ਕਰਕੇ ਦੋਵੇਂ ਸਿਰਿਆਂ 'ਤੇ, ਤਾਂ ਜੋ ਪੇਂਟ ਦੀ ਕਵਰੇਜ ਅਤੇ ਸੁੰਦਰਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ।
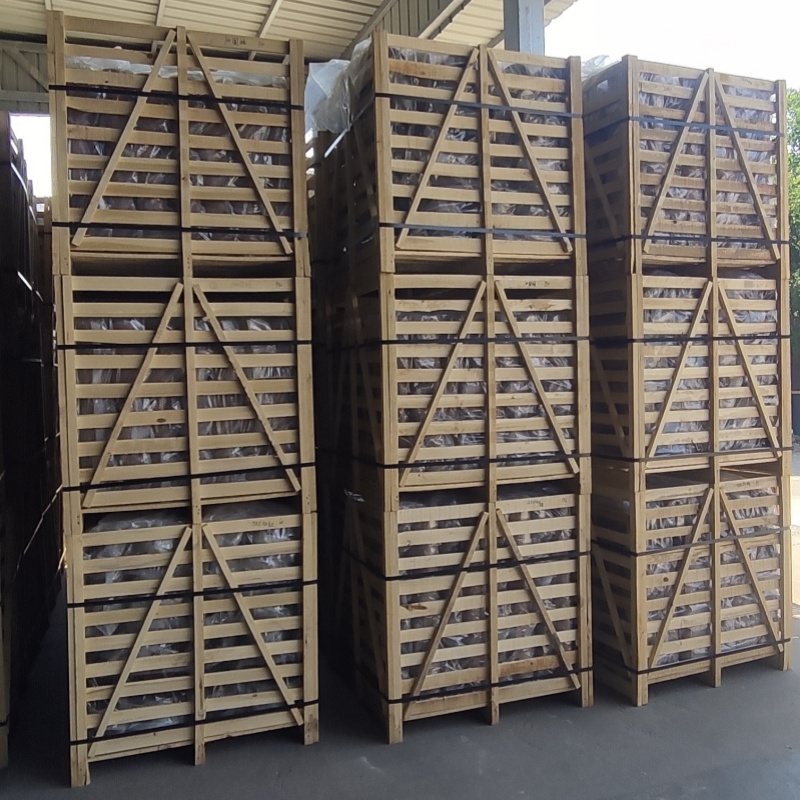
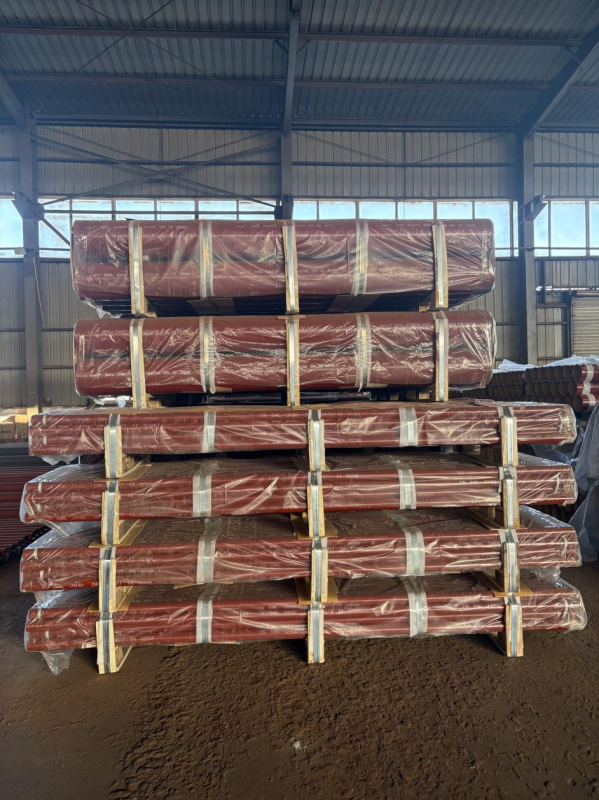
ਅੰਤ ਵਿੱਚ, ਪਾਈਪ ਨੂੰ ਗਾਹਕ ਦੇ ਟ੍ਰੇਡਮਾਰਕ ਨਾਲ ਸਪਰੇਅ ਕੀਤਾ ਜਾਵੇਗਾ ਅਤੇ ਗਾਹਕ ਦੀਆਂ ਆਦਤਾਂ ਦੇ ਅਨੁਸਾਰ ਪੈਕ ਕੀਤਾ ਜਾਵੇਗਾ।
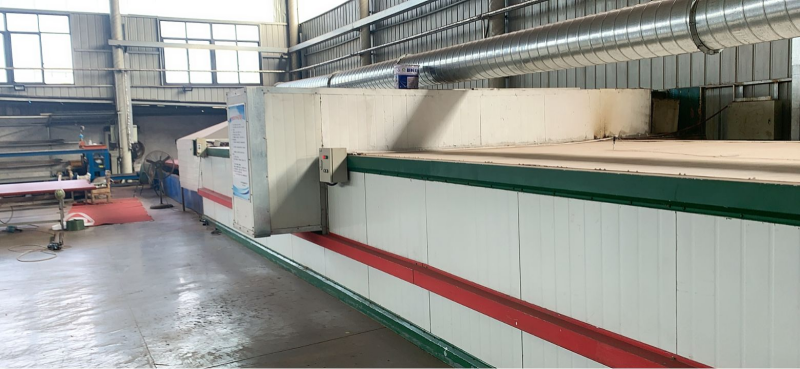
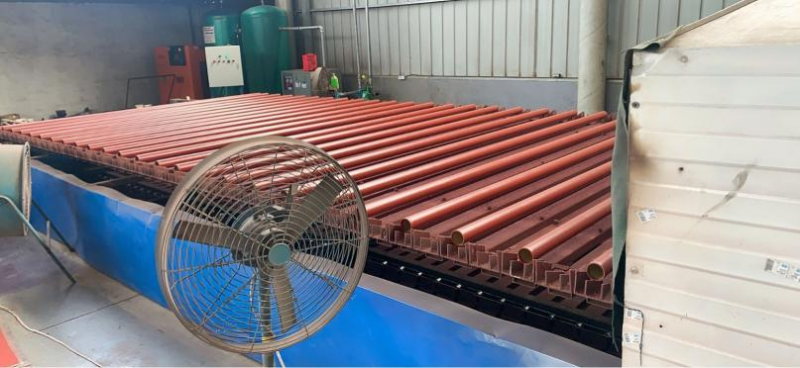
ਡ੍ਰਾਇਅਰ
ਸਹਾਇਕ ਉਪਕਰਣ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ
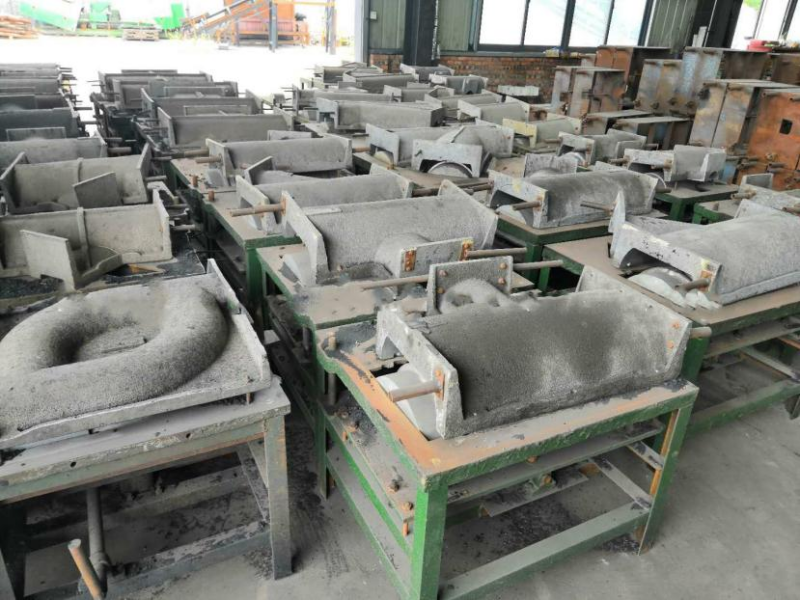
1. ਮੋਲਡ ਦੀ ਤਿਆਰੀ
DINSEN ਕੋਲ ਵਰਤਮਾਨ ਵਿੱਚ ਸਾਰੇ ਮਾਡਲਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਮੋਲਡ ਹਨ। ਹਰ ਵਾਰ ਜਦੋਂ ਫੈਕਟਰੀ ਉਤਪਾਦਨ ਦਾ ਪ੍ਰਬੰਧ ਕਰਦੀ ਹੈ, ਤਾਂ ਮੋਲਡ ਵਿੱਚ ਕਾਸਟਿੰਗ ਅਤੇ ਬੈਚ ਨੰਬਰ ਬਦਲਣਾ ਲਾਜ਼ਮੀ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਵਰਕਰ ਮੋਲਡ ਪ੍ਰਾਪਤ ਕਰਨ ਤੋਂ ਬਾਅਦ ਉਤਪਾਦਨ ਸ਼ੁਰੂ ਕਰ ਸਕਦੇ ਹਨ।
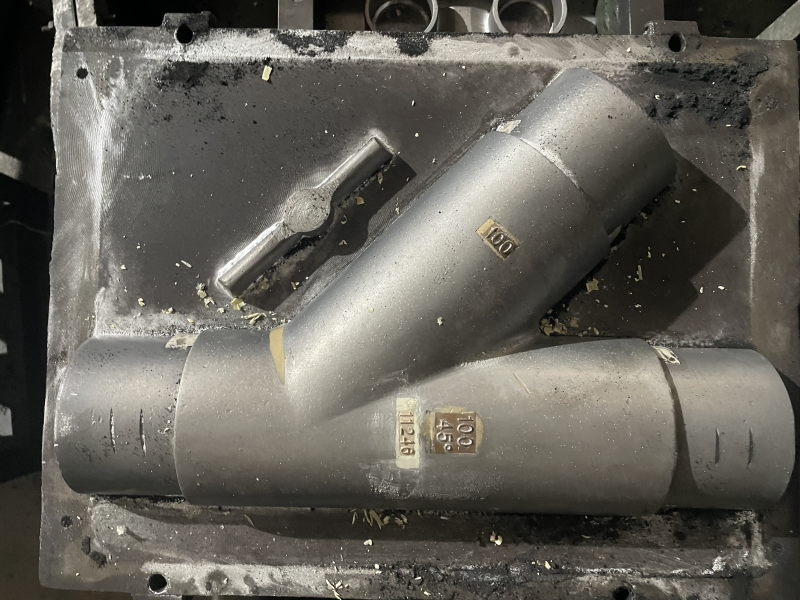
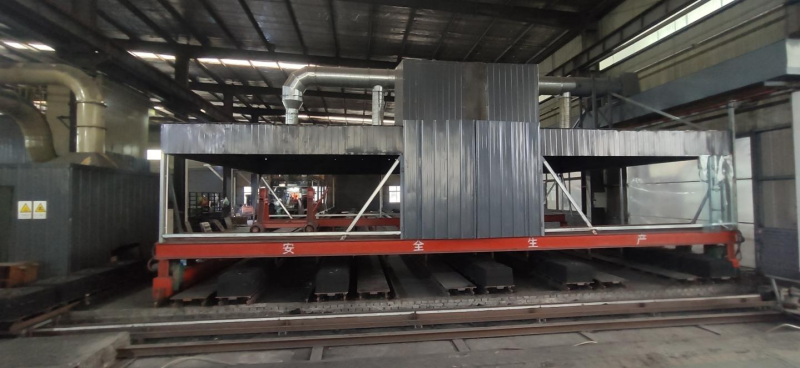
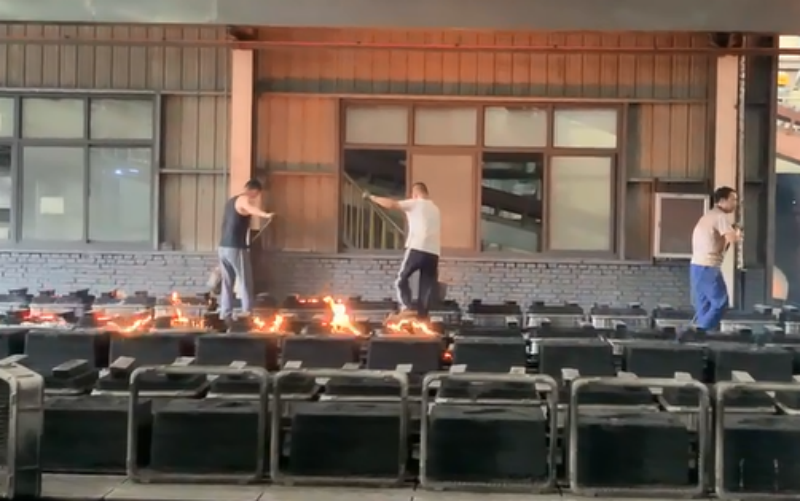
2. ਹੱਥੀਂ ਪਾਉਣਾ, ਆਟੋਮੇਟਿਡ ਪਾਈਪ ਉਤਪਾਦਨ ਲਾਈਨ
ਕਾਮੇ ਉੱਪਰਲੇ ਅਤੇ ਹੇਠਲੇ ਮੋਲਡਾਂ ਨੂੰ ਫਲੈਟ ਪਲੇਟ 'ਤੇ ਪਾਉਂਦੇ ਹਨ, ਇਸ 'ਤੇ ਰੇਤ ਦਾ ਡੱਬਾ ਰੱਖਦੇ ਹਨ, ਇਸਨੂੰ ਰੇਤ ਨਾਲ ਭਰਦੇ ਹਨ, ਇਸਨੂੰ ਸੰਕੁਚਿਤ ਕਰਦੇ ਹਨ, ਅਤੇ ਇਸਨੂੰ ਸਮਤਲ ਖੁਰਚਦੇ ਹਨ। ਫਿਰ ਉਹ ਉੱਪਰਲੇ ਅਤੇ ਹੇਠਲੇ ਮੋਲਡਾਂ ਨੂੰ ਇਕੱਠੇ ਰੱਖਦੇ ਹਨ ਅਤੇ ਉਹਨਾਂ ਨੂੰ ਠੀਕ ਕਰਦੇ ਹਨ, ਅਤੇ ਪਿਘਲੇ ਹੋਏ ਲੋਹੇ ਨੂੰ ਡੋਲ੍ਹਣ ਤੋਂ ਬਾਅਦ, ਉਹ ਇੱਕੋ ਵਾਰ ਵਿੱਚ ਬਣ ਜਾਂਦੇ ਹਨ।
ਹਰੇਕ ਵਰਕਰ ਪ੍ਰਤੀ ਦਿਨ ਔਸਤਨ 300 ਕਿਲੋਗ੍ਰਾਮ ਪਾਈਪ ਫਿਟਿੰਗ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ, ਕਿਉਂਕਿ ਵਾਰ-ਵਾਰ ਮੋਲਡ ਬਦਲਣ ਨਾਲ ਨਾ ਸਿਰਫ਼ ਫੈਕਟਰੀ ਦੇ ਉਤਪਾਦਨ ਦੇ ਕਾਰਜਕ੍ਰਮ 'ਤੇ ਅਸਰ ਪੈਂਦਾ ਹੈ, ਸਗੋਂ ਕਾਮਿਆਂ ਦੇ ਉਤਪਾਦਨ 'ਤੇ ਵੀ ਸਿੱਧਾ ਅਸਰ ਪੈਂਦਾ ਹੈ।
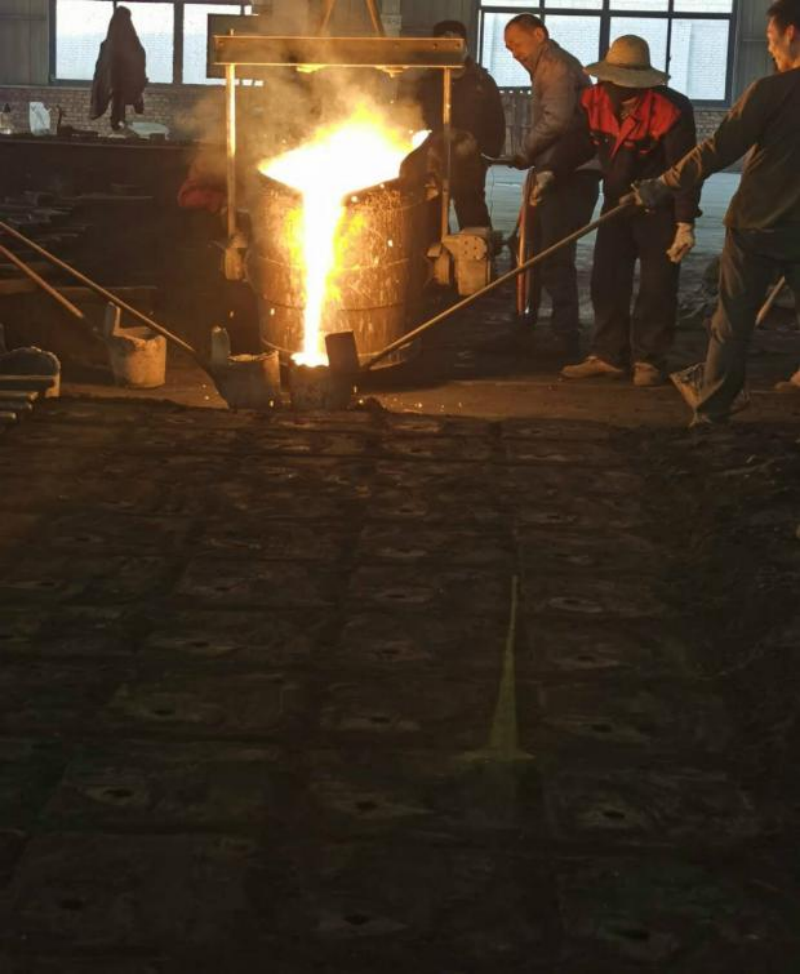
ਆਟੋਮੇਟਿਡ ਪਾਈਪ ਉਤਪਾਦਨ ਲਾਈਨ, ਹੱਥੀਂ ਪਾਉਣਾ
ਰਵਾਇਤੀ ਹੱਥੀਂ ਰੇਤ ਕਾਸਟਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੇ ਮੁਕਾਬਲੇ, ਇਸਦੀ ਸਭ ਤੋਂ ਵੱਡੀ ਵਿਸ਼ੇਸ਼ਤਾ ਇਹ ਹੈ ਕਿ ਇਹ ਮਨੁੱਖੀ ਸ਼ਕਤੀ ਅਤੇ ਪਦਾਰਥਕ ਸਰੋਤਾਂ ਦੀ ਖਪਤ ਨੂੰ ਘੱਟ ਤੋਂ ਘੱਟ ਕਰ ਸਕਦਾ ਹੈ, ਅਤੇ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰ ਸਕਦਾ ਹੈ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦਾ ਹੈ ਕਿ ਉਤਪਾਦ ਦੀ ਗੁਣਵੱਤਾ ਮਿਆਰਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਇਕਜੁੱਟ ਹਨ, ਜੋ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਬਹੁਤ ਸੁਧਾਰ ਕਰ ਸਕਦੀਆਂ ਹਨ ਅਤੇ ਉਤਪਾਦ ਉਤਪਾਦਨ ਚੱਕਰ ਨੂੰ ਛੋਟਾ ਕਰ ਸਕਦੀਆਂ ਹਨ।
3. ਹੱਥੀਂ ਪੀਸਣਾ
ਹਿੱਸਿਆਂ ਦੇ ਬਾਹਰੀ ਮਾਪਾਂ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਦੇ ਆਧਾਰ 'ਤੇ, ਕਾਮਿਆਂ ਨੂੰ ਗੇਟ, ਰਾਈਜ਼ਰ, ਫਲੈਸ਼, ਬਰਰ ਅਤੇ ਸਤ੍ਹਾ 'ਤੇ ਮੋਲਡਿੰਗ ਰੇਤ ਨੂੰ ਪੀਸ ਕੇ ਹਟਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਨਾਕਾਫ਼ੀ ਕਾਸਟਿੰਗ, ਕੀਹੋਲ ਜਾਂ ਰੇਤ ਦੀ ਸਫਾਈ ਕਾਰਨ ਹੋਈ ਮੀਟ ਦੀ ਘਾਟ ਨੂੰ ਵੀ ਠੀਕ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਕਾਸਟਿੰਗ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਮੌਜੂਦ ਅਸ਼ੁੱਧੀਆਂ ਨੂੰ ਬਾਅਦ ਵਿੱਚ ਛਿੜਕਾਅ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਸਾਫ਼ ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤਾ ਗਿਆ ਹੈ।
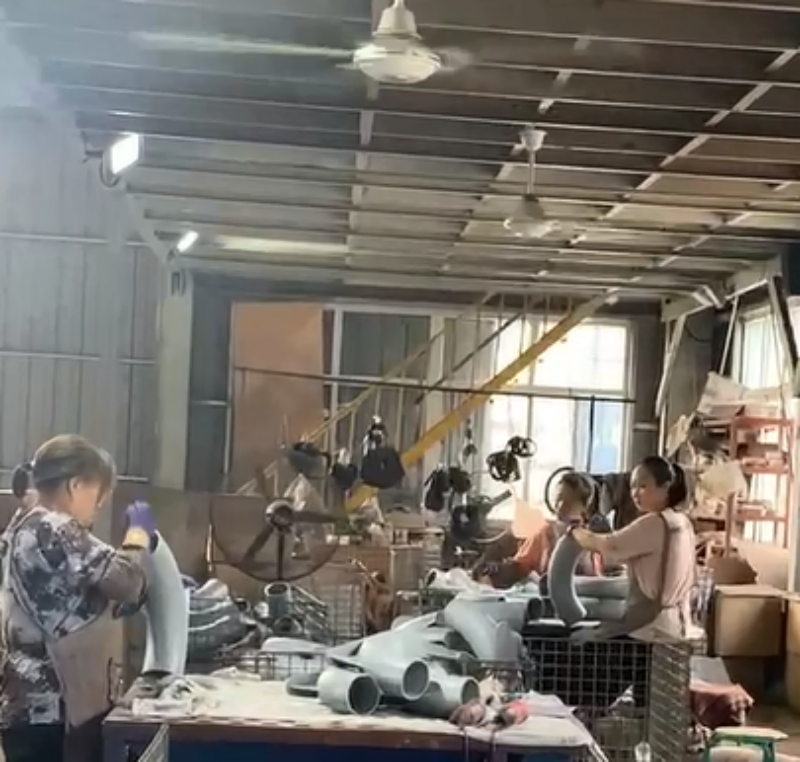
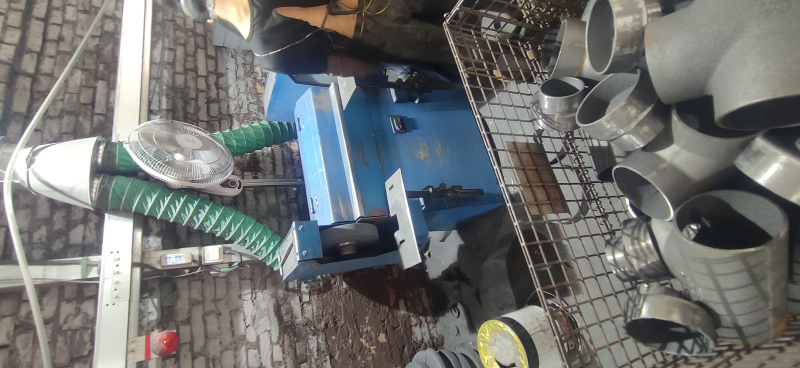
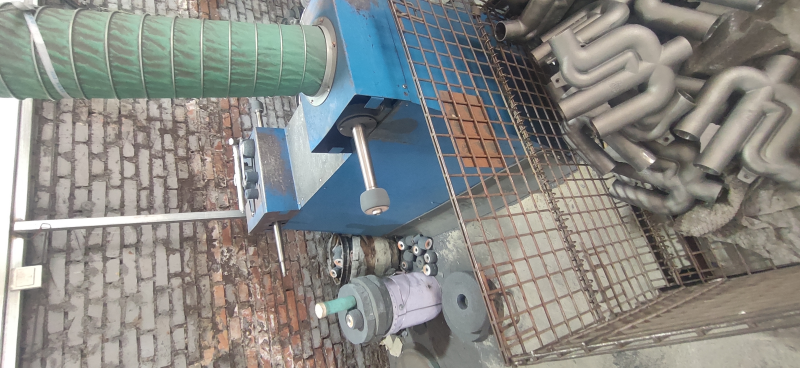
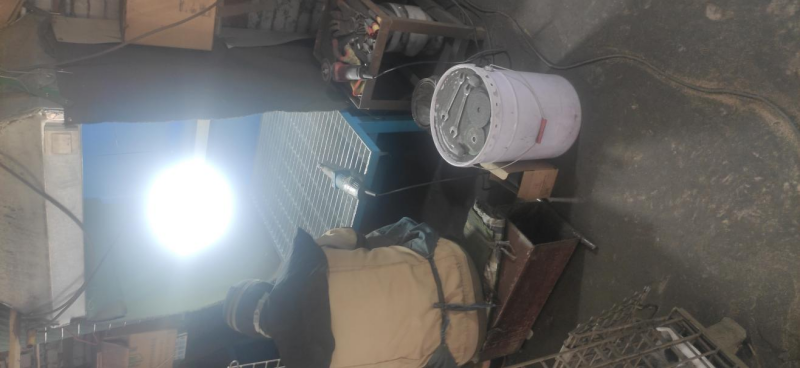
4. ਬਾਹਰੀ ਕੰਧ ਪਾਲਿਸ਼ਿੰਗ,ਅੰਦਰੂਨੀ ਕੰਧ ਪੀਸਣਾ,ਬਾਰੀਕ ਪੀਸਣਾ
5. ਪੇਂਟਿੰਗ, ਪਾਊਡਰ ਕੋਟਿੰਗ, ਪੈਕਿੰਗ
ਪੇਂਟ ਡਿਪਿੰਗ: ਤੁਹਾਨੂੰ ਪਾਈਪ ਫਿਟਿੰਗਾਂ ਨੂੰ 70-80℃ ਤੱਕ ਪਹਿਲਾਂ ਤੋਂ ਗਰਮ ਕਰਨ ਅਤੇ ਐਪੌਕਸੀ ਪੇਂਟ ਸਪਰੇਅ ਕਰਨ ਦੀ ਲੋੜ ਹੈ।
ਪਾਊਡਰ ਸਪਰੇਅ: ਤੁਹਾਨੂੰ ਐਪੌਕਸੀ ਪਾਊਡਰ ਸਪਰੇਅ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪਾਈਪ ਫਿਟਿੰਗਾਂ ਨੂੰ 180-200℃ ਤੱਕ ਗਰਮ ਕਰਨ ਦੀ ਲੋੜ ਹੈ।